Comment une tolérance de coupe de 0,3–0,5 mm est obtenue et vérifiée
Une scierie commerciale maintient une tolérance d’épaisseur de planche de 0,3 à 0,5 mm lorsque la tête de sciage se déplace sur une surface de référence stable et trempée et que la lame ne peut pas dévier entre les coupes. La tolérance n’est pas une seule caractéristique — elle est la somme du rail, des blocs de guidage, du système de tension et du contrôle de la poussière autour d’eux.
D’où vient la valeur de 0,3 à 0,5 mm
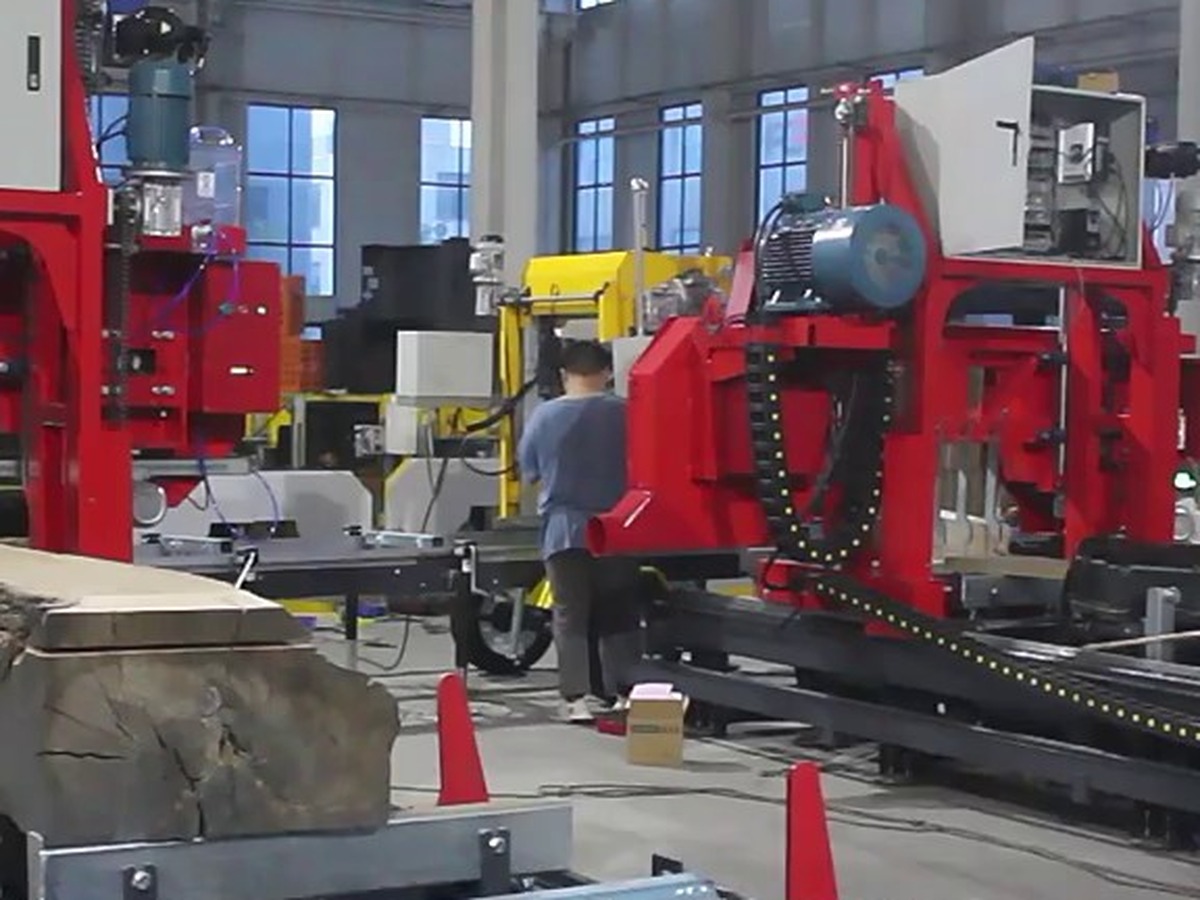
La tolérance d’épaisseur de planche finie est une tolérance sur le résultat, et non sur une seule pièce. Sur une scierie commerciale JERRY, la valeur publiée est de 0,3 à 0,5 mm sur toute la longueur de la planche, mesurée sur la face finie. Pour la maintenir, chaque élément de la chaîne de coupe doit être plus serré que le chiffre final, car les erreurs s’additionnent au lieu de s’annuler.
Lien 1 : le rail est trempé et usiné, pas seulement trempé
Les rails de guidage verticaux et horizontaux sont trempés avec précision à 58–63 HRC. La dureté seule ne suffit pas : la surface de montage sous le rail est entièrement usinée , avec une tolérance d’épaisseur de 0,01 mm ou mieux sur la face de montage. Si cette face n’est pas usinée plane, un rail trempé transfère simplement la même erreur à la tête de fraisage. (Pour l’aspect dureté de ce point, voir notre note sur ce que signifie la dureté HRC d’un rail pour la tolérance de la planche.)
Lien 2 : la tête est guidée, pas seulement soutenue
La course de haut en bas se fait sur des colonnes de guidage avec des bagues en bronze. Le bronze absorbe les petits défauts d’alignement qu’un glissement rigide acier sur acier amplifierait, et il maintient la tête d’équerre pendant sa descente. La lame elle-même est maintenue par des blocs de guidage en céramique résistants à l’usure — une céramique résistante à la chaleur qui conserve sa géométrie lorsque la lame chauffe, ce qu’un bloc en acier ordinaire ne fait pas.
Lien 3 : la tension doit rester constante pendant tout un poste
Une lame qui perd sa tension en pleine coupe modifie le trait de scie et la planche dérive. La mise sous tension est disponible en trois étapes : vis manuelle, hydraulique, et mise sous tension automatique servo-électrique , ce qui maintient le réglage sans qu’un opérateur le revérifie entre les billes. Un capteur de rupture de lame arrête l’avance si la lame casse, afin qu’une lame cassée n’entaille pas le banc ni ne gâche la bille.
Lien 4 : la poussière est un problème de tolérance
La poudre et les copeaux sous le rail ou sur la roue principale modifient la hauteur effective de la tête de quelques fractions de millimètre — ce qui correspond exactement à la plage de tolérance. Des plaques racleuses sont montées sur le rail, la lame et la roue principale pour garder les surfaces de roulement dégagées. Un réservoir hydraulique auxiliaire en acier inoxydable permet aussi de maintenir la température de l’huile basse, afin que la vitesse d’avance hydraulique ne dérive pas à mesure que la machine chauffe au cours d’un long poste.
Comment vérifier la tolérance sur votre propre machine
Vous n’avez pas besoin d’un laboratoire de métrologie pour vérifier ce chiffre. Trois contrôles indiquent si la chaîne est en bon état :
Coupez trois planches, mesurez chacune en trois points — aux deux extrémités et au milieu. L’écart entre la mesure la plus élevée et la plus faible constitue votre tolérance réelle. Essuyez d’abord le rail ; la poussière seule peut représenter quelques dixièmes de millimètre.
Mesurez une planche au début d’un poste et de nouveau à la fin. Si l’écart augmente, le problème vient de la chaleur ou de la tension, pas du rail — vérifiez la température de l’huile et la tension de la lame avant de toucher à quoi que ce soit de mécanique.
Vérifiez le jeu des blocs de guidage de lame. Les blocs en céramique conservent bien leur géométrie, mais ils sont une pièce d’usure. Tout mouvement visible dans le guide se transmet directement à l’épaisseur de la planche.
Questions des acheteurs
0,3–0,5 mm est-il un chiffre garanti sur chaque grume ? C’est le chiffre que la machine est conçue et réglée pour maintenir avec une lame correctement tendue, un rail propre et une grume correctement soutenue. Les grumes qui ne sont pas maintenues contre le banc, ou les lames utilisées au-delà de leur durée de service, élargiront cette plage.
Ai-je besoin de l’option de tension automatique pour atteindre la tolérance ?Non — la tension manuelle et hydraulique peut maintenir la bande si l’opérateur revérifie la tension à mesure que la lame chauffe. La tension servo-électrique supprime cette dépendance à l’opérateur, ce qui compte sur les quarts de travail plus longs et en situation de formation.
Où le contrôle de la poussière est-il réellement rentable ?Sur les machines qui tournent toute la journée. Sur les cycles courts, vous pourriez ne jamais le remarquer. Une fois que le rail s’encrasse de poudre, l’épaisseur dérive et l’opérateur commence à compenser — les plaques racleuses existent pour éliminer cette variable.
Quel diamètre de grume la machine peut-elle traiter ?Veuillez nous indiquer votre diamètre de grume typique et maximal ainsi que l’essence, et nous confirmerons la configuration du banc qui maintient le mieux la plage de tolérance pour vos grumes.
Faits essentiels
Tolérance d’épaisseur des planches :0,3–0,5 mm
Dureté du rail de guidage :58–63 HRC, surface de montage entièrement usinée à 0,01 mm
Guidage de la tête :colonnes de guidage à douille en bronze
Guidage de la lame :blocs de guidage en céramique résistants à l’usure
Mise sous tension :vis manuelle / hydraulique / automatique servo-électrique
Protection:capteur de rupture de lame, doubles sondes infrarouges, plaques racleuses de poussière sur rail, lame et volant principal
Hydraulique :réservoir auxiliaire en acier inoxydable pour le refroidissement de l’huile
Certification :CE ; EPA et Stage V disponibles sur les options de moteur concernées
Usine :Zibo, Shandong, Chine — audité par TÜV Rheinland, fabricant personnalisé vérifié
Quantité minimale de commande :1 ensemble · Expédition :départ Qingdao, FOB / CFR / CIF / EXW tous devisés
Prochaine étape
Indiquez-nous votre plage de diamètre de grumes, les essences et les dimensions de planches que vous vendez, et nous vous recommanderons la longueur de banc, l’option de tension et la configuration de guidage qui maintient votre objectif de tolérance en production quotidienne.
jerry@jerry-sawmill.com|forest-machinery.com