Surfaces de contact galvanisées : protection contre la rouille dans les climats humides
La rouille sur les machines forestières commence là où le bois humide, l’abrasif et l’acier frottent ensemble, pas sur les panneaux peints. JERRY applique une poudre thermodurcissable sur les surfaces non soumises à l’usure et galvanise à chaud par immersion les surfaces de contact – châssis et berceaux de scierie, planchers de remorques à grumes, rails d’alimentation de processeurs, mâchoires de serrage et rouleaux de convoyeurs – afin que les pièces qui ne peuvent pas conserver un film de peinture soient protégées par le zinc à la place.
Pourquoi la peinture échoue précisément là où le bois touche l’acier
Un film de peinture ou de poudre est une barrière. Il fonctionne tant qu’il est continu, et il cesse de fonctionner dès que le film est rompu, car l’acier nu en présence d’eau et d’oxygène commence à se corroder immédiatement. Sur une machine forestière, le film est rompu constamment, et aux mêmes endroits chaque jour.
Le bois vert est abrasif. Un grume qui glisse sur le tablier d’une scierie entraîne avec elle du sable, des gravillons et de l’écorce, et cette boue agit comme une pâte abrasive sur tout ce qu’elle traverse. La zone de contact sur un support ou une plaque de tablier peut perdre un film de peinture de 100 micromètres en une seule saison de travail quotidien. Une fois le film disparu, l’acier est à nu, et le front de rouille s’infiltre alors sous le revêtement restant depuis le bord, le soulevant en écailles.
Le zinc se comporte différemment. Il est anodique par rapport à l’acier, ce qui signifie que là où le revêtement est rayé, le zinc autour de la rayure se corrode en premier et protège l’acier exposé adjacent. Cette action sacrificielle est la raison pour laquelle une surface galvanisée tolère l’abrasion qui détruit un film de peinture, et c’est pourquoi la décision de finition sur une machine forestière est en réalité une décision sur les surfaces qui seront frottées.
Les trois zones de corrosion sur une machine forestière
Zone 1 – le chemin d’usure
C’est le cas évident : les rails de banc de scierie et les berceaux à grumes, le plancher de remorque, la goulotte d’alimentation et les rails d’amenage d’une fendeuse de bûches, la table de fente d’une fendeuse de bûches. Ces surfaces subissent le glissement du bois, la tension des chaînes et une abrasion constante. Tout revêtement appliqué ici doit pouvoir perdre de la matière tout en protégeant encore l’acier en dessous.
Zone 2 – le piège à eau
Moins évident, et généralement le premier endroit où une machine se perfore réellement. L’eau stagne dans les recouvrements, à l’intérieur des caissons, sous les tôles de plancher, derrière les logements de poteaux et dans l’interstice entre un support et le châssis. Une machine stationnée à l’extérieur accumule de la condensation chaque nuit claire, même lorsqu’il ne pleut jamais, car l’acier se refroidit plus vite que l’air qui l’entoure. La peinture ne peut pas atteindre correctement l’intérieur d’un caisson fermé ; l’acier rouille donc de l’intérieur vers l’extérieur et la défaillance ne devient visible que lorsque la peinture cloque.
Zone 3 – l’interface des fixations
Chaque boulon qui serre deux pièces l’une contre l’autre crée une fissure, et chaque serrage fissure le revêtement autour de la face de la rondelle. Un châssis peint maintenu par des boulons non traités rouille d’abord au niveau des têtes de boulons, et un boulon qui rouille perd sa précontrainte. C’est pourquoi les fixations et les plaques de contact font partie du même système de protection que la structure, et non de l’extérieur de celui-ci.
Deux finitions, deux fonctions
JERRY n’applique pas une seule finition à toute une machine. La finition suit la fonction de la pièce :
| Type de surface | Finition | Pourquoi |
|---|---|---|
| Capots, protecteurs, réservoirs, panneaux en tôle pliée | Revêtement en poudre électrostatique, durci au four | Film épais et continu qui couvre les bords et les plis ; couleur stable en extérieur ; résiste aux éclats de pierre |
| Bâtis et châssis de scierie, berceaux à grumes, planchers de remorque, poteaux de ridelles, rails d’alimentation et mâchoires de serrage de processeur, rouleaux de convoyeur | Galvanisation à chaud | Couche zinc-fer qui résiste à l’abrasion et continue de protéger au niveau des rayures |
| Règles graduées, rouleaux d’alimentation de déligneuse, certaines ferrures de protecteur | Acier inoxydable | Aucun revêtement ne s'use dans une position à frottement élevé et à forte humidité |
| Lames, chaînes, guides-chaînes, tiges de piston hydrauliques, axes | Huile et graisse, pas de revêtement | Un revêtement ici serait détruit par le mouvement de travail ; la lubrification assure la protection |
Ce qui est galvanisé sur chaque machine
Scieries
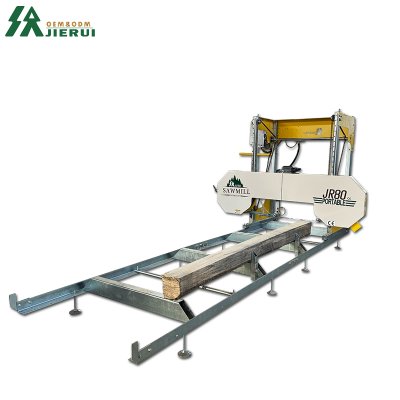
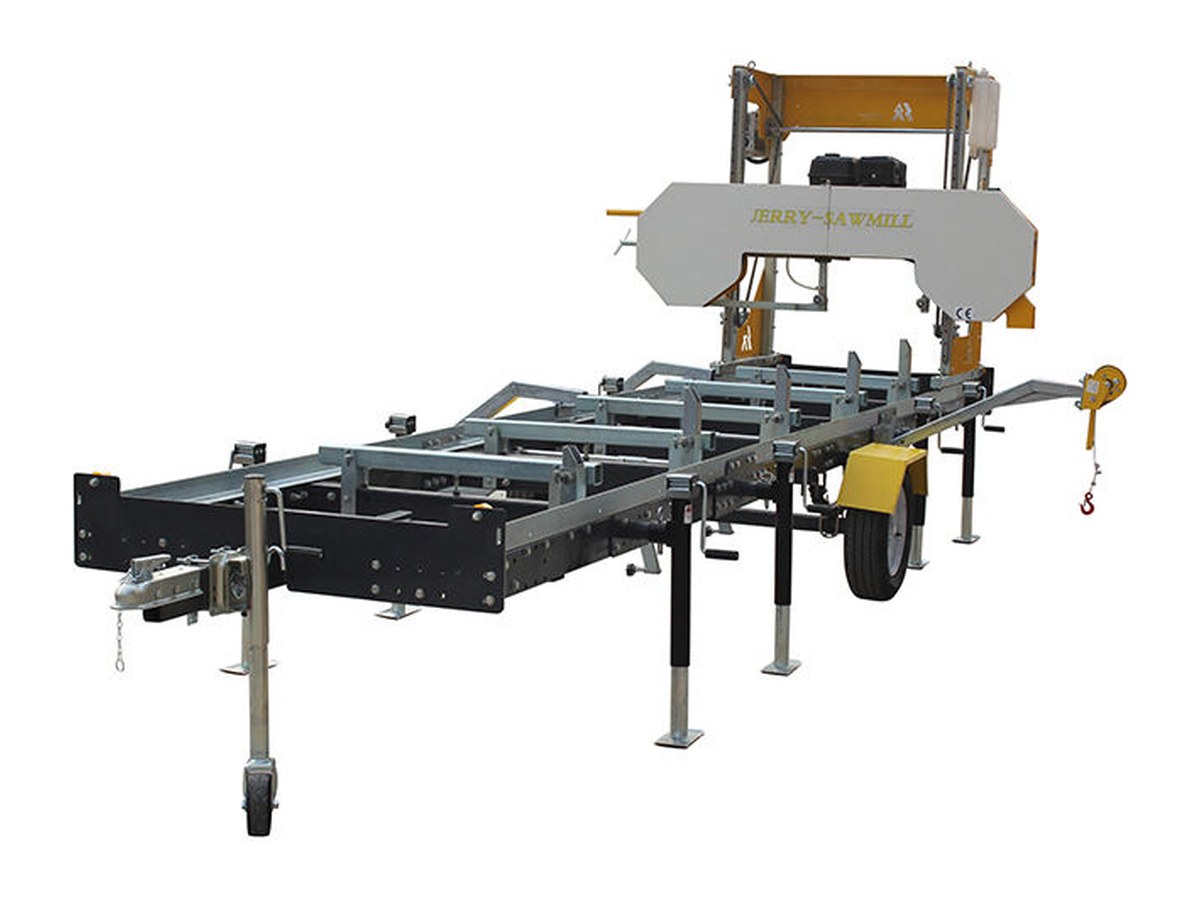
Sur les scieries à ruban portables et commerciales, les pièces qui supportent la grume sont galvanisées : le bâti et le châssis de voie, les berceaux à grumes et les supports latéraux, ainsi que les plaques de fixation qui relient les sections de voie entre elles. Le chariot de la tête de scie, les protecteurs et les capots sont thermolaqués. Sur les machines commerciales, les rails trempés eux-mêmes constituent un cas à part : ce sont des aciers trempés à cœur de 58-63 HRC, usinés de sorte que la tolérance d’épaisseur du siège de rail reste inférieure à 0,01 mm ; un revêtement y serait inapproprié, car le rail doit présenter un acier nu, dur et plat aux patins de guidage. La galvanisation protège la structure autour du rail, et non la face du rail.
Fendeuses de bûches et processeurs de bois de chauffage
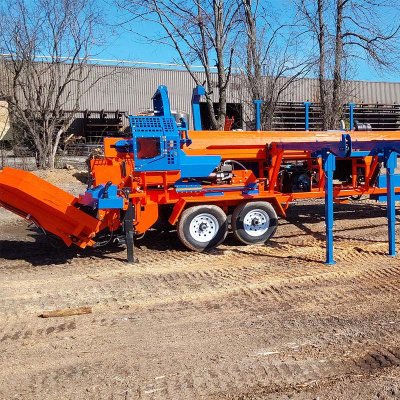
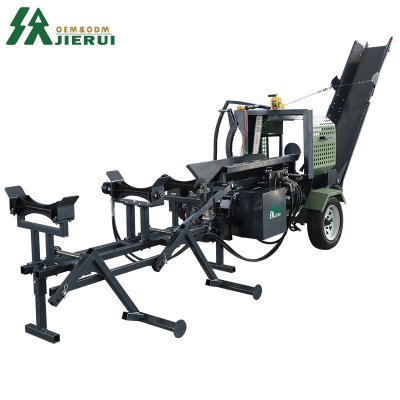
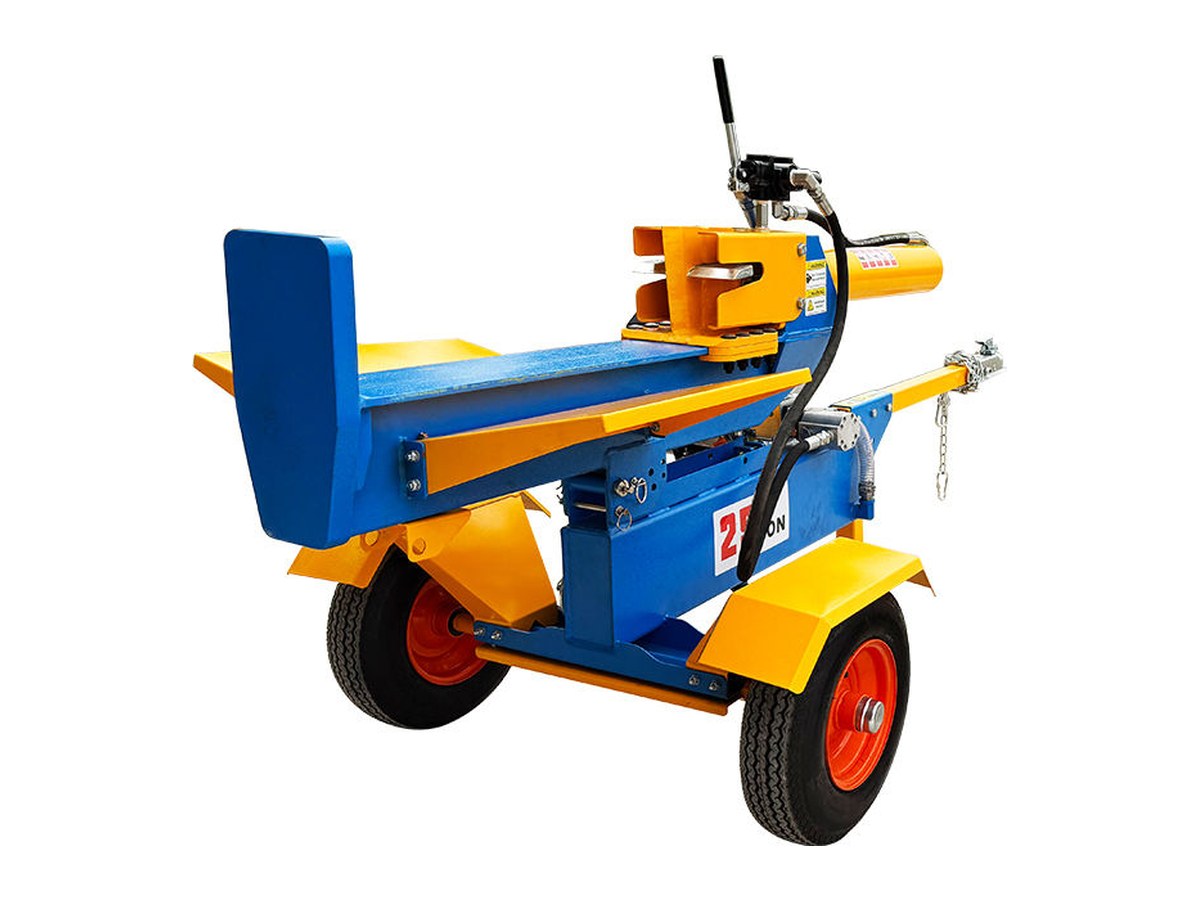
Sur une fendeuse, la table de fendage et le berceau à grumes sont galvanisés, car ils sont exposés toute la journée au bois rond humide et au contact de la chaîne. Sur une combinée à bois de chauffage, la protection est primordiale au niveau des rails d’alimentation, des mâchoires de serrage hydrauliques et des rouleaux du convoyeur de sortie — trois endroits où les copeaux humides s’accumulent contre l’acier et restent mouillés. Les rouleaux du convoyeur de nos combinées sont galvanisés, les plaques latérales au-dessus du trajet des grumes sont en inox, et le châssis et les protections sont thermolaqués. Les mâchoires de serrage hydrauliques sont galvanisées plutôt que peintes, car une mâchoire peinte perd son film au contact de l’écorce en quelques semaines.
Remorques à grumes et déligneuses
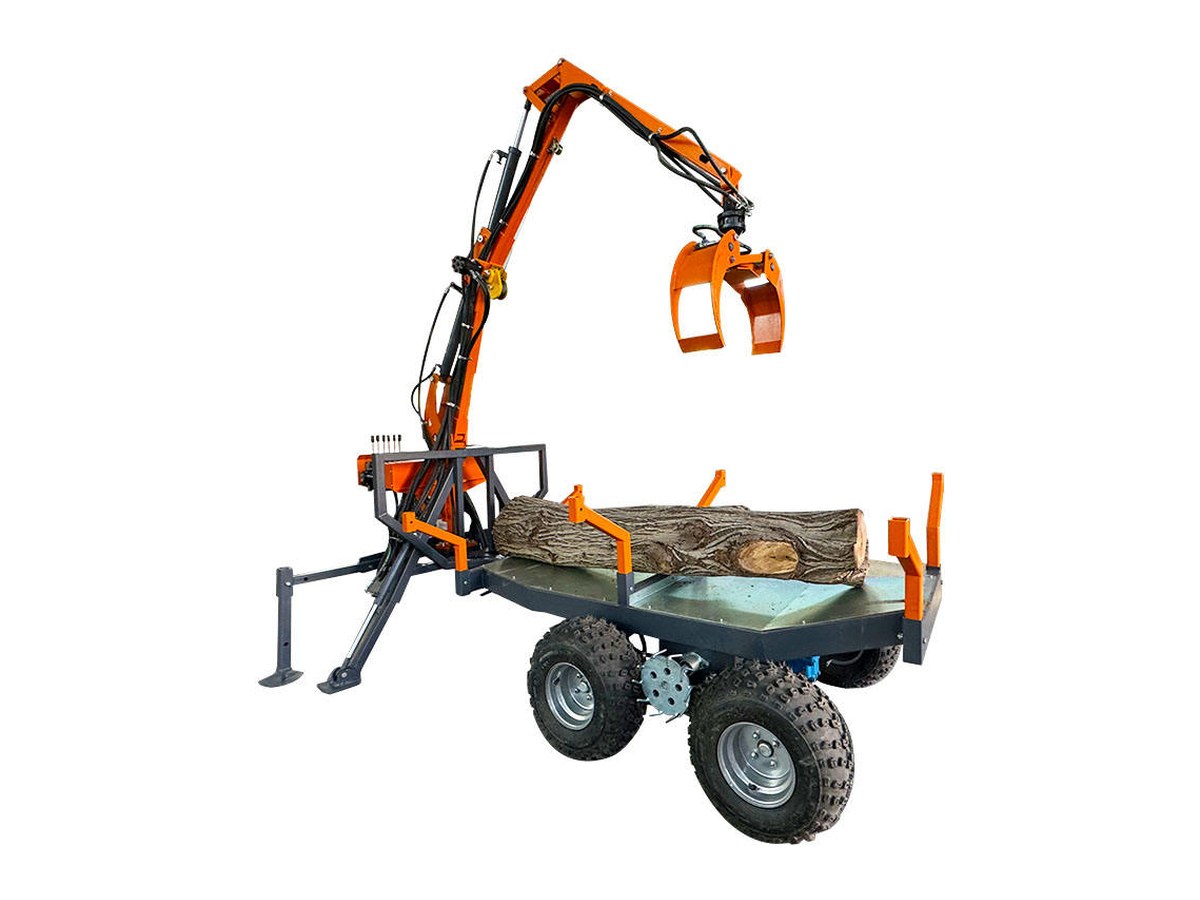
Sur une remorque à grumes avec grue, la plateforme, les ranchers et les béquilles hydrauliques sont galvanisés ; la flèche de la grue et le corps du grappin sont thermolaqués, le grappin tournant sur un pivot usiné plutôt que revêtu. Sur une déligneuse, les rouleaux d’entrée et de sortie sont en inox et les chaînes anti-rebond sont en inox, car tous deux se trouvent dans la partie la plus humide et la plus abrasive de la machine.
La galvanisation à chaud, l’électrogalvanisation et la peinture riche en zinc ne sont pas la même chose
Le mot « galvanisé » recouvre trois procédés différents, et un seul d’entre eux a sa place sur une surface d’usure.
Galvanisation à chaud immerge la pièce finie dans du zinc en fusion. Le zinc réagit avec l’acier et forme des couches d’alliage zinc-fer liées par voie métallurgique, généralement épaisses de quelques dizaines de micromètres. C’est le plus résistant à l’abrasion des trois, et c’est ce que nous prescrivons pour les châssis, les plateformes et les berceaux.
ÉlectrogalvanisationLa galvanisation à chaud dépose une fine couche de zinc sur de la tôle d'acier dans un bain électrolytique, généralement de quelques micromètres seulement. Elle est uniforme et neutre sur le plan dimensionnel, ce qui la rend adaptée aux tôles minces et à la petite quincaillerie, mais trop fine pour une surface sur laquelle glisse du bois.
Peinture riche en zinc est une peinture chargée de poudre de zinc. C'est le produit approprié pour réparer sur site une galvanisation endommagée, et ce n'est pas un substitut à la galvanisation à chaud sur une pièce neuve.
La galvanisation à chaud présente aussi une contrainte pratique : le zinc en fusion est à environ 450 degrés Celsius, de sorte que les panneaux minces et les pièces usinées de précision peuvent se déformer. C'est précisément pourquoi la distinction du tableau ci-dessus existe. La galvanisation à chaud s'applique aux tôles de structure et aux profilés lourds, la poudre s'applique aux tôles esthétiques, et les surfaces usinées restent nues et huilées.
Le voyage en mer est la partie la plus humide de la vie de la machine
Une machine expédiée de Qingdao vers un port tropical passe des semaines dans un conteneur en acier qui alterne entre journées chaudes et nuits froides. L’humidité migre à travers le plancher du conteneur et le bois des palettes, se condense sur la surface d’acier la plus froide pendant la nuit, puis ruisselle. Dans le secteur, on appelle cela la « pluie de conteneur », et elle cause plus de dommages par corrosion que le climat de destination au cours de la première année.
Trois éléments limitent ce phénomène, et il vaut la peine de les demander sur tout devis :
Une capacité de dessiccant adaptée au volume du conteneur, et non un sachet symbolique par machine.
Un remplissage des vides et un film étirable qui empêchent la machine de bouger et le bois humide des palettes de toucher l’acier nu.
Des trous de drainage et d’aération laissés ouverts, et aucune eau piégée à l’intérieur des profilés creux avant la fermeture des portes.
À la réception, ouvrez le conteneur et aérez-le le jour même, puis inspectez dans les 48 premières heures. Un film poudreux blanc ou gris sur l’acier galvanisé est de l’hydroxyde de zinc – une tache de stockage – et il s’agit d’un dépôt de surface, non d’une défaillance ; il s’enlève à la brosse. La rouille brun-rouge est une corrosion du métal de base et doit être photographiée et signalée au fournisseur avant la mise en service de la machine.
Réparation sur site qui ne piège pas l’humidité
La galvanisation est réparable, mais la réparation doit être effectuée dans le bon ordre :
Nettoyez jusqu’au métal sain ou au zinc sain. Brosse métallique, disque à meuler ou marteau à aiguilles – pas de grattoir à peinture.
Éliminez tout résidu de chlorure à l’eau douce et laissez la surface sécher complètement. Le sel laissé sous un nouveau revêtement relance la corrosion.
Appliquez une peinture primaire riche en zinc sur l’acier nu, puis une couche de finition si la pièce est visible ou soumise à l’abrasion.
Remplacez les fixations plutôt que de les réutiliser. Un boulon en acier ordinaire dans une plaque galvanisée crée un couple galvanique, et le boulon se corrode en premier.
Deux habitudes raccourcissent la vie de tout système de revêtement : laver les pièces galvanisées avec un nettoyant acide et peindre directement sur la rouille. Ni l’une ni l’autre n’est rattrapable par la suite.
Ce que la galvanisation ne fait pas
Il vaut la peine d’être précis sur les limites, car un système de revêtement vendu comme universel est un système de revêtement qui déçoit.
Il ne protège pas les arêtes de coupe, les lames de scie, les chaînes ni les guide-chaînes. Ceux-ci nécessitent un huilage et une inspection quotidiens, et aucun revêtement ne survit à l’action de coupe.
Il ne résiste pas à une immersion continue, ni au contact avec l’acide et l’engrais. Une machine utilisée pour manipuler du bois traité ou stockée à côté d’ensilage continuera de se corroder, quel que soit le fini.
Il ne résiste pas aux dommages par impact. Un choc de chariot élévateur lors du déchargement bosselle l’acier et fissure la couche zinc-fer, et cet endroit nécessite la réparation sur site ci-dessus.
Il ne remplace pas la graisse. Les axes, les bagues de pivot et les tiges de vérin nécessitent toujours un programme de lubrification, et les axes secs s’usent bien avant que tout revêtement ne défaille.
Spécifier selon votre climat
| Climat d'utilisation | Ce qui compte le plus | Spécification pratique |
|---|---|---|
| Tropical, fortes précipitations (Asie du Sud-Est, Afrique de l'Ouest, Pacifique) | Bois constamment humide et aucune période de séchage | Plateforme, traverses et rails d'alimentation galvanisés à chaud ; rouleaux en inox ; inspection mensuelle des fixations |
| Air salin côtier (Caraïbes, côte du Golfe, îles Méditerranéennes) | Attaque des chlorures sur chaque bord exposé | Structure galvanisée avec fixations en inox ; rinçage à l’eau douce du châssis après chaque saison de tempêtes |
| Neige et sel de voirie | Embruns salins projetés depuis la route | Châssis et plancher galvanisés ; laver le dessous lorsque la machine descend de la remorque |
| Continental sec ou montagnard | L’abrasion plus que l’humidité | Le thermolaquage suffit sur les panneaux ; la galvanisation reste rentable au niveau des traverses et des tôles de plancher |
Le moment le moins coûteux pour spécifier un tablier galvanisé ou un ensemble de rouleaux en inox est celui de la passation de la commande. Remplacer un tablier après que la machine est dans le parc coûte plus cher que l’option d’origine, car le châssis doit être démonté.
Questions fréquemment posées
Les surfaces galvanisées rouilleront-elles encore sous un climat tropical ?
Le zinc se corrode, mais lentement, et il protège l’acier pendant ce temps. Attendez-vous à ce que la surface passe du gris argenté brillant au gris terne au cours de la première année à l’extérieur ; c’est normal. Ce qui importe, c’est qu’aucune rouille rouge n’apparaisse sur les soudures, les bords coupés ou les trous de boulons. Inspectez ces trois endroits deux fois par an.
Puis-je peindre sur de l’acier galvanisé pour l’assortir à la couleur de la machine ?
Oui, mais pas avec une peinture ordinaire appliquée directement sur du zinc neuf. La galvanisation à chaud neuve présente une surface lisse et légèrement réactive à laquelle la peinture ordinaire n’adhère pas ; elle nécessite un décapage par projection d’abrasif ou un prétraitement approprié, ainsi qu’un primaire spécifié pour subjectile galvanisé. Sur nos machines, les pièces galvanisées sont volontairement laissées non peintes, car une surface de contact peinte est une surface qui finira par s’écailler.
Le thermolaquage ou la galvanisation est-il la meilleure finition ?
Ils résolvent des problèmes différents. Le thermolaquage offre un film épais, uniforme et stable en couleur sur les pièces qui sont regardées et non frottées. La galvanisation assure une protection sacrificielle sur les pièces qui sont frottées, boulonnées et exposées à l’eau stagnante. Une machine qui n’utilise que l’un des deux finit soit par s’écailler au niveau du plancher, soit par rester d’un gris terne là où l’acheteur attend de la peinture.
Comment vérifier la galvanisation à la réception de la machine ?
Recherchez un aspect uniforme gris argent mat, sans zones à nu, et vérifiez que les soudures, les bords de coupe et les trous de boulons sont couverts. Un jauge magnétique d’épaisseur de revêtement indiquera la couche de zinc en micromètres si vous souhaitez un chiffre pour vos archives. Photographiez tout ce qui ressemble à de la rouille rouge plutôt qu’à des taches de stockage blanches, et signalez-le avant la mise en service.
Quelles sont les conditions de commande et les certifications ?
La quantité minimale de commande est de 1 ensemble. Les machines sont expédiées depuis Qingdao sous FOB, CFR, CIF ou EXW, et l’usine se trouve à Zibo, Shandong. La certification CE couvre les machines ; les unités à essence portent également l’EPA, et la gamme de moteurs est disponible avec la conformité EU Stage V (Euro 5). L’usine détient un audit TÜV Rheinland et le statut de Fabricant Personnalisé Vérifié. Les scieries commerciales peuvent être équipées de notre écorceuse pré-découpe brevetée, qui ouvre la couche d’écorce et de sable avant la lame principale.
Faits essentiels
Répartition du revêtement : revêtement en poudre sur les panneaux et protections non soumis à l’usure ; galvanisation à chaud sur les surfaces en contact avec le bois
Pièces galvanisées : châssis de scierie et de voie, berceaux à grumes et supports latéraux, planchers de remorque et poteaux d'arrimage, rails d'alimentation de processeur, mâchoires de serrage hydrauliques, rouleaux de convoyeur
Pièces en acier inoxydable : règles de mesure de scierie, rouleaux d'alimentation de déligneuse, chaînes anti-rebond, plaques latérales de chemin de grumes de processeur
Fixations : galvanisées ou en acier inoxydable au niveau de chaque plaque de contact, afin d'éviter un couple galvanique
Tolérances associées : rails trempés à 58-63 HRC sur les scieries commerciales, tolérance d'épaisseur du siège de rail de 0,01 mm, tolérance de planche finie de 0,3-0,5 mm
Certification : CE ; EPA sur les moteurs à essence ; EU Stage V (Euro 5) disponible
Usine : Zibo, Shandong, Chine ; audité par TÜV Rheinland ; fabricant personnalisé vérifié
Conditions commerciales :Quantité minimale de commande : 1 ensemble ; FOB Qingdao, CFR, CIF, EXW
Choisir la bonne machine pour un site humide
Si votre cour reste humide pendant des mois, la question de la finition ne représente que la moitié du cahier des charges. La hauteur du plancher, l’espacement des supports, le matériau des rouleaux et le drainage modifient tous la quantité d’eau que la machine retient après un poste. Envoyez-nous la plage de diamètres de grumes, l’essence, le volume annuel et une description du site — précipitations, exposition au sel, si la machine dort à l’intérieur — et nous recommanderons un modèle et une spécification de surface adaptés. Les machines sont proposées FOB Qingdao, CFR, CIF ou EXW, commande minimale 1 ensemble.
E-mail:jerry@jerry-sawmill.com
Site web :forest-machinery.com
Lecture associée : Thermolaquage vs peinture sur les machines forestièresetCe que signifie une dureté de chenille de 58-63 HRC pour la tolérance des planches…