Refroidissement de la lame de scie à ruban : systèmes à jet d’eau vs à brouillard
Une scierie à ruban coupe au mieux lorsque la lame reste froide, et il existe deux méthodes courantes pour y parvenir. Un système de pulvérisation d’eau délivre un jet continu depuis un réservoir et une pompe, chassant la chaleur et la sciure hors du trait de scie. Un système de brumisation à air atomisé mélange l’eau à de l’air comprimé au niveau de la buse, de sorte qu’un volume bien plus faible d’eau atteint la lame sous forme de fines gouttelettes. La pulvérisation est plus simple et évacue mieux les particules abrasives ; la brumisation consomme moins d’eau et laisse la machine plus sèche.
Les deux systèmes résolvent les mêmes trois problèmes – la température des dents, la recirculation de la sciure et la poussière en suspension – mais ils les résolvent avec une plomberie différente, une maintenance différente et des conséquences différentes pour une machine qui vit en extérieur. Cet article les compare sur les points qui décident de l’achat : l’approvisionnement en eau, l’air comprimé, la charge de corrosion, le fonctionnement hivernal et l’entretien des buses.
Pourquoi une lame à ruban chauffe même lorsque la coupe semble facile
Une lame à ruban génère de la chaleur à quatre endroits, et un seul d’entre eux est la pointe de la dent. La pointe de la dent frotte contre le fond du trait de scie. Le dos et les côtés du ruban frottent contre les blocs de guidage. Le ruban fléchit en passant sur chaque volant. Et la sciure qui reste dans le trait de scie est recoupée des dizaines de fois par seconde, ce qui est de la friction sans évacuation de copeaux en contrepartie.
La chaleur compte parce qu’une lame à ruban est un ressort sous tension. L’acier est trempé et revenu pour maintenir la tension et l’avoyage des dents ; lorsque le ruban chauffe, il se dilate, la tension chute et la lame commence à dévier. Une lame qui dévie coupe une planche ondulée, et une planche ondulée signifie que l’opérateur avance plus lentement ou pousse plus fort, ce qui ajoute encore de la chaleur. Le cycle s’auto-renforce, ce qui explique pourquoi les problèmes de lame apparaissent rarement progressivement - ils se manifestent par une série soudaine de planches défectueuses.
Deux modes de défaillance découlent directement de la chaleur. La voie de la dent est perdue en premier, car les pointes constituent la section la plus fine et la première à ramollir. La résine et la poix cuisent ensuite sur la lame, et une lame encrassée ne peut plus dégager le trait de scie. L’eau de refroidissement agit sur les deux : elle évacue la chaleur par débit massique et maintient la lame suffisamment humide pour que la résine ne cuise pas dessus.
Ce que fait un système de pulvérisation d’eau
Un système de pulvérisation se compose d’un réservoir, d’une pompe, d’un filtre et d’une ou plusieurs buses dirigées vers la lame juste avant et juste après la coupe. L’eau atteint la lame, absorbe la chaleur et évacue la sciure du trait de scie et des guides. Cette même eau mouille le flux de sciure, de sorte qu’une moindre part de celle-ci se retrouve en suspension dans l’air autour de l’opérateur.
La conception est suffisamment simple pour être réparée n’importe où : un réservoir en inox, une pompe basse pression, une crépine et des buses remplaçables. Il n’y a pas de compresseur à dimensionner ni de conduite d’air à purger. Sur une scierie mobile travaillant dans une cour avec un tonneau d’eau et un tuyau, un système de pulvérisation est la seule option qui ne nécessite pas une seconde source d’énergie.
Le coût de cette simplicité, c’est le volume d’eau et l’humidité. Un système de pulvérisation dépose un film continu d’eau sur la machine, sur le banc de sciage et sur le sol derrière la scierie. Sur une scierie dont les berceaux sont galvanisés à chaud et le châssis thermolaqué, cela reste gérable — les surfaces de contact sont protégées par le zinc plutôt que par un film de peinture —, mais l’eau doit tout de même s’évacuer quelque part, et l’eau stagnante sous une scierie constitue en soi un problème de maintenance.
Ce qu’apporte un système de brumisation à air comprimé
Un système de brumisation utilise de l’air comprimé pour ciseler l’eau en fines gouttelettes au niveau de la buse. Deux choses changent en conséquence. Premièrement, l’eau arrive sous forme de brouillard plutôt que de jet, ce qui mouille la lame et les bords de la saignée sans inonder la table. Deuxièmement, une grande partie s’évapore au contact de l’acier chaud, et l’évaporation absorbe bien plus de chaleur par litre qu’un simple réchauffement. C’est pourquoi un système de brumisation peut maintenir la température de la lame avec une fraction de l’eau utilisée par un système de pulvérisation.
L’air remplit une seconde fonction : il constitue un souffle dirigé qui éloigne la sciure des guides et de la saignée, là où commence la recirculation. Sur un bâti commercial doté d’un port d’extraction de poussière dédié, la brumisation associée à l’extraction est une combinaison plus propre que la pulvérisation associée à l’extraction, car la charge d’eau sur le filtre est plus faible.
Le compromis, c’est le compresseur. Un système de brumisation a besoin d’air comprimé à un débit stable pendant tout le poste, ce qui implique un compresseur dimensionné pour un service continu plutôt que pour un pistolet à clous. L’air doit être sec et exempt d’huile : l’huile entraînée par l’air finit en émulsion sur la lame, et une émulsion retient la sciure au lieu de la rincer. Les orifices des buses sont petits, l’eau doit donc être filtrée avant la buse, et pas seulement au niveau du réservoir.
Pulvérisation d’eau vs brumisation par atomisation à l’air : comparaison côte à côte
| Point de comparaison | Pulvérisation d’eau | Brumisation par atomisation à l’air |
|---|---|---|
| Milieu de refroidissement | Eau délivrée en jet ou en pulvérisation grossière | Eau cisailée en fines gouttelettes par de l’air comprimé |
| Consommation d'eau | Plus élevé - débit continu pendant toute la coupe | Plus faible - une grande partie de l’eau s’évapore sur la lame |
| Évacuation du trait de scie | Fort : la sciure est lavée et évacuée | Modéré : les copeaux sont soufflés et dégagés plutôt que lavés |
| Poussière en suspension dans l’air | Supprimée par mouillage du flux de poussière | Supprimée par mouillage et mouvement d’air |
| Air comprimé nécessaire | Non | Oui - continu, sec, sans huile |
| Humidité de la machine | Le lit, les guides et le sol restent mouillés | Les surfaces sèchent rapidement ; moins d’eau stagnante |
| Charge de corrosion | Plus élevée sur l’acier non peint et les fixations | Plus faible, mais toute eau qui fuit s’accumule encore |
| Demande de filtration | La crépine de réservoir suffit généralement | Crépine de réservoir plus filtre en ligne avant chaque buse |
| Maintenance des buses | Simple : débloquer, remplacer la buse | Plus fréquent : le tartre et les particules bloquent les petits orifices |
| Fonctionnement sous zéro | Le réservoir et les conduites doivent être vidangés après chaque poste | Même exigence, plus un sécheur sur la conduite d’air |
| Réparabilité sur le terrain | N’importe quel atelier peut entretenir une pompe et un tuyau | Nécessite une alimentation en air et de l’eau propre sur site |
| Adaptation typique | Cours extérieures, scieries portables, grumes sablonneuses ou boueuses | Ateliers intérieurs, essences très poussiéreuses, climats secs, approvisionnement en eau limité |
Choisir en fonction de l’endroit où la machine travaille réellement
Cour extérieure, pas d’air comprimé, approvisionnement en grumes mélangées
Pulvérisation. Une scierie mobile dans une cour débite généralement des grumes sorties de la boue, et le sable incrusté dans l’écorce constitue la principale source d’usure. Laver le trait de scie vaut plus que d’économiser l’eau, et il n’y a aucun compresseur à entretenir. Associez la pulvérisation à un dispositif de pré-découpe afin que les dents attaquent du bois propre plutôt que la couche d’écorce qui porte le sable.
Atelier intérieur avec aspiration des poussières
Brume. Dans un bâtiment fermé, l’eau au sol est un risque de glissade et un problème d’humidité, et un dépoussiéreur humide représente un poste de maintenance. La brume refroidit la lame, et le soufflage d’air alimente la hotte d’aspiration au lieu de la contrarier.
Essences sèches, dures et résineuses
Pulvérisation, et maintenez-la en marche entre les coupes plutôt que seulement pendant le passage. La résine s’amollit avec l’eau et durcit sans elle. Si le ruban sort de la scierie avec un vernis brun dans le creux de la dent, le refroidissement arrive trop tard ou en volume trop faible, pas trop tôt.
Sites côtiers et forte humidité
Brouillard, avec une routine de rinçage. Moins d’eau stagnante signifie moins de temps au point de rosée sur l’acier froid. C’est aussi là que la préparation de surface justifie son coût : sur les machines JERRY, les surfaces non soumises à l’usure sont thermolaquées et chaque surface de contact — berceaux, rails d’alimentation, mâchoires de serrage, rouleaux de convoyeur — est galvanisée à chaud, de sorte que les pièces qui ne peuvent pas retenir un film de peinture sont protégées par le zinc. Voir thermolaquage vs peintureetsurfaces de contact galvanisées pour savoir comment ces deux finitions sont spécifiées.
Hivers sous zéro
L’un ou l’autre système, vidangé quotidiennement. Un réservoir plein laissé toute une nuit par temps de gel fait éclater un corps de pompe ou une cuve de crépine, et une cuve fissurée est découverte au début du poste suivant. Si l’usine fonctionne tout l’hiver, installez un robinet de vidange au point le plus bas et faites de la vidange une partie de la routine d’arrêt plutôt qu’un travail saisonnier.
Où finit l’eau de refroidissement
L’eau additionnée de sciure n’est pas neutre. La sciure de nombreuses essences devient acide avec le temps, et une couche humide de sciure contre l’acier y maintient cette acidité. Trois habitudes empêchent cela de se transformer en corrosion : diriger les buses vers la lame et le trait de scie plutôt que vers le bâti, maintenir la zone derrière la scierie drainée plutôt qu’en flaque, et nettoyer la sciure du banc en fin de poste au lieu de la laisser sécher sur les surfaces galvanisées.
Tenez l’eau à l’écart du moteur, du tableau électrique et de la console de commande. Sur une scierie équipée d’une console CNC ou d’un système de tension par servomoteur, le circuit de refroidissement doit être acheminé de sorte qu’un flexible défaillant goutte sur le sol, et non sur un bornier.
Une maintenance qui maintient l’un ou l’autre système en état de marche
| Intervalle | Pulvérisation d’eau | Brumisation par atomisation à l’air |
|---|---|---|
| Chaque quart de travail | Vérifiez que le jet atteint la lame des deux côtés de la coupe ; faites l’appoint du réservoir ; nettoyez la crépine du réservoir | Vérifiez le cône de la buse ; purgez le séparateur d’eau de la conduite d’air ; confirmez que le filtre en ligne est dégagé |
| Hebdomadaire | Rincez les conduites ; recherchez du tartre sur la buse ; inspectez la lame pour déceler une décoloration bleue ou jaune paille | Faites tremper les buses dans de l’eau propre ; vérifiez le sécheur ; confirmez que la pression d’air se maintient pendant une coupe complète |
| Mensuel | Détartrez le réservoir ; vérifiez les joints de la pompe et les extrémités des tuyaux ; assurez-vous que la vanne de vidange se ferme | Remplacez ou nettoyez les filtres des buses ; vérifiez la présence de résidus d’huile dans la conduite d’air ; contrôlez les joints des raccords |
| Selon la saison | Vidangez et séchez le réservoir avant les gelées ; remplacez le tuyau usé | Idem, plus l’entretien du compresseur et du sécheur |
L’état de la lame vous indique si le réglage est correct. Une décoloration jaune paille ou bleue près de la ligne de dent signifie que la lame a chauffé. Une lame qui reste froide au toucher après une passe, sans glaçage dans le creux de dent, est correctement refroidie, quel que soit le débit d’eau annoncé sur le papier.
Comment JERRY conçoit le circuit de refroidissement
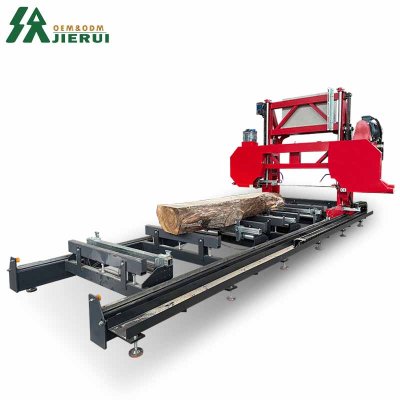
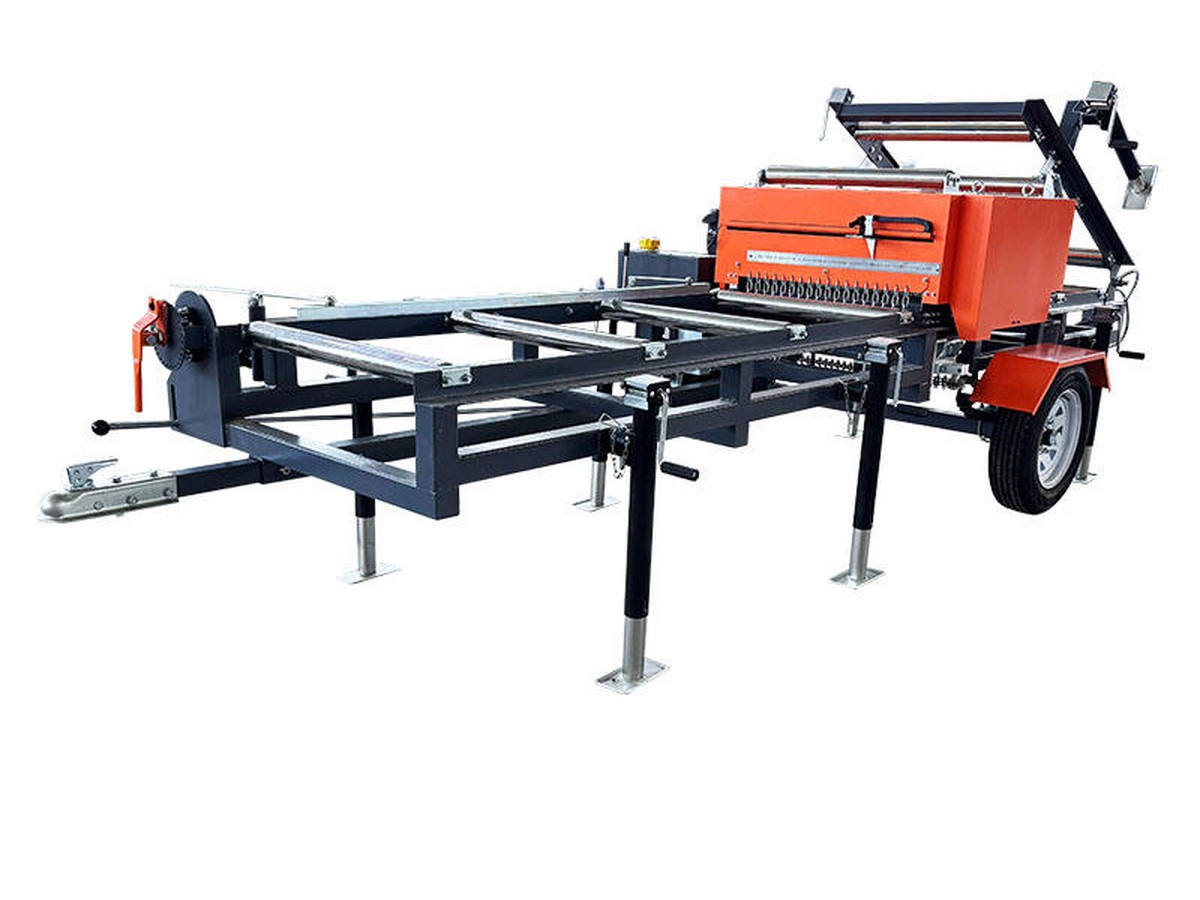
Sur la gamme de scieries à ruban portatives, le système de refroidissement pulvérise de l’eau sur la lame pendant la coupe, ce qui abaisse la température de la lame, aide à maintenir la rigidité du ruban et supprime la poussière en même temps. Le reste du châssis est conçu pour résister à cette eau : surfaces non sujettes à l’usure thermolaquées, surfaces de contact galvanisées, visserie en acier inoxydable là où cela compte, et une échelle de hauteur de coupe en acier inoxydable au lieu d’une en plastique.
Sur les châssis commerciaux, le circuit est spécifié plus en détail. Le réservoir de refroidissement est en acier inoxydable plutôt qu’en acier doux, et des buses de brumisation haute pression sont disponibles en option : la tête de buse peut fonctionner à l’eau ou avec une brumisation air-eau, et le mode brumisation nécessite une alimentation en air comprimé sur la machine. Les racleurs de rail, de lame et de volant éliminent la sciure avant qu’elle ne puisse être entraînée dans le chemin de guidage, et les guides de ruban utilisent des blocs en céramique de précision résistants à l’usure pour maintenir un faible frottement au niveau du guide.
Le refroidissement est plus efficace lorsque les dents ne coupent pas dès le départ à travers des particules abrasives. Les scieries commerciales JERRY peuvent être équipées de notre écorceuse pré-découpe brevetée, un outil de coupe monté en amont de la lame principale qui ouvre l’écorce et la couche extérieure abrasive avant que la ligne de dents ne l’atteigne. Moins de particules abrasives au niveau des dents signifie moins de chaleur par frottement et moins d’usure des pointes, ce qui explique pourquoi le dispositif de pré-découpe et le circuit de refroidissement sont généralement spécifiés ensemble sur une scierie qui débite des grumes sales toute la journée.
La précision fait partie du même ensemble. Le rail trempé de la gamme commerciale présente une dureté de 58-63 HRC, avec la face de montage du rail usinée à une tolérance d’épaisseur de 0,01 mm, les guidages linéaires maintiennent un jeu réduit à 0,02 mm, et l’épaisseur des planches finies est tenue à 0,3-0,5 mm. Rien de tout cela ne résiste à une lame qui chauffe et qui dévie, ce qui explique concrètement pourquoi le refroidissement est un élément de précision et non un accessoire.
Le refroidissement sur les autres lames du parc
La même logique s’applique au reste d’une petite ligne de sciage. Deux machines en particulier partagent le problème d’une lame sollicitée en continu dans un bois abrasif.
Déligneuses à double lame circulaire
Une déligneuse fait passer deux lames circulaires dans la rive flache d’une planche, qui est la partie la plus sale de la grume – écorce, sable et nœuds en une seule passe. Les lames ont plus de masse thermique qu’un ruban, donc elles tolèrent mieux la chaleur, mais elles ont moins de surface exposée pour se refroidir, et une lame circulaire chaude perd sa tension de la même manière. Sur la déligneuse JERRY, l’opérateur règle l’écartement des lames à l’aide d’un volant et aligne la coupe avec deux lignes laser rouges avant l’entrée de la planche, de sorte que les lames coupent une largeur définie plutôt que d’être guidées dans la rive. Une largeur correcte associée à une avance régulière fait autant pour la température des lames que n’importe quelle buse de refroidissement.
Tronçonnage à la tronçonneuse sur les processeurs de bois de chauffage
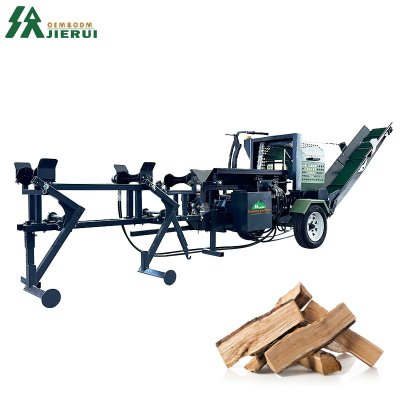
Une fendeuse-scieuse coupe avec un guide et une chaîne plutôt qu'avec une lame à ruban, et le refroidissement y relève de la lubrification et non de l'eau : la chaîne doit être huilée en continu dans la gorge du guide, car une chaîne sèche surchauffe, s'allonge et use le guide. Les fendeuses-scieuses JERRY sont équipées de guides et de chaînes Stihl allemands importés, d'un réservoir d'huile de chaîne dédié, d'un regard de niveau d'huile visible et d'un robinet de débit d'huile réglable, afin que le débit d'huile puisse être adapté à l'essence. Un passage d'huile bouché se manifeste par un guide bleui et une chaîne détendue bien avant que la chaîne ne casse.
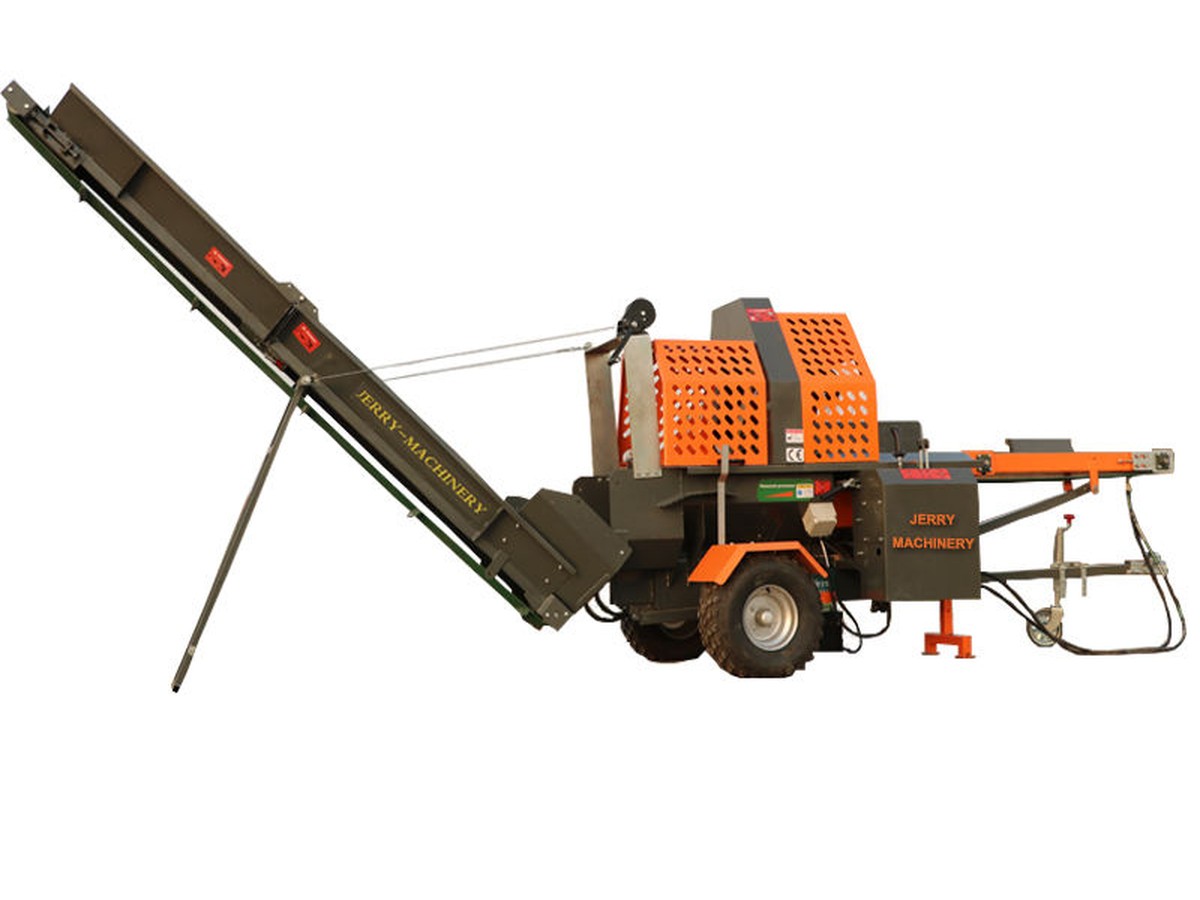
Le principe est identique dans les trois cas : gardez le tranchant froid et propre, et la lame conserve sa géométrie. Laissez-la chauffer et la machine commence à produire des rebuts qui ressemblent à une erreur de l'opérateur.
Questions que posent les acheteurs sur le refroidissement des lames
Puis-je utiliser une scierie à ruban sans aucun refroidissement de lame ?
Pour des coupes courtes occasionnelles dans du bois tendre sec, une scie à ruban convient. En production continue, c’est une fausse économie : la lame perd sa tension en chauffant, la tolérance de la planche s’élargit et l’avoyage des dents lâche avant que la lame ne casse. Si l’approvisionnement en eau est la contrainte, la brumisation est le moyen de maintenir le refroidissement avec un faible budget d’eau plutôt que de supprimer le refroidissement.
La brumisation suffit-elle pour le refroidissement du bois dur ?
Elle peut suffire, si l’alimentation en air est continue et les buses propres. Le bois dur génère plus de chaleur par coupe que le bois tendre à avance égale, aussi le test honnête est la lame elle-même : si la lame est froide et exempte de glaçage après une passe, le système fait son travail. Si le creux de dent se vitrifie, passez à la pulvérisation ou ajoutez une seconde buse.
L’eau de refroidissement fait-elle rouiller la machine ?
L’eau seule ne suffit pas, un tapis de sciure humide si. Les surfaces de contact des machines JERRY sont galvanisées à chaud et les surfaces non soumises à l’usure sont thermolaquées, de sorte que le châssis ne dépend pas d’un film de peinture là où le bois et les abrasifs frottent. Les routines qui comptent sont l’évacuation de l’eau stagnante et le nettoyage de la sciure en fin de poste.
Quelle quantité d’eau un système de pulvérisation utilise-t-il ?
Il n’existe pas de chiffre unique qui vaille la peine d’être cité, car cela dépend du nombre de buses, de la taille des buses et de la part du poste pendant laquelle la scierie coupe réellement. La méthode pratique pour dimensionner un réservoir est un journal de remplissage : notez le niveau au début et à la fin d’une journée normale et dimensionnez le réservoir pour un poste avec une marge. Indiquez-nous votre mélange d’essences, le diamètre des grumes et la durée du poste et nous spécifierons le réservoir et le jeu de buses adaptés à ce service.
Peut-on ajouter de la brume à une scierie ultérieurement ?
Oui pour les châssis commerciaux — la tête de buse de brumisation est une option plutôt qu’une machine différente, et elle se monte sur le même circuit de refroidissement. L’exigence est une alimentation en air comprimé à la scierie, avec un air sec et exempt d’huile et un débit continu suffisant pour maintenir le motif de la buse pendant toute une coupe.
L’eau froide choque-t-elle une bande chaude ?
La bande est mince et le volume d’eau d’un système de pulvérisation est faible par rapport à l’acier, de sorte que le choc thermique au niveau de la buse n’est pas le mode de défaillance qui préoccupe les opérateurs. Fonctionner à sec puis refroidir brutalement à la fin d’une longue coupe est plus néfaste pour la bande qu’un refroidissement régulier tout au long de l’opération.
Faits essentiels
Options de refroidissement : pulvérisation d’eau en standard ; buses de brumisation à air atomisé haute pression en option sur les châssis commerciaux (le mode brumisation nécessite de l’air comprimé sur la machine).
Réservoir de refroidissement : acier inoxydable sur les châssis commerciaux ; visserie en acier inoxydable sur la gamme portable.
Guidage de la bande : blocs de guidage en céramique de précision résistants à l’usure ; racleurs sur le rail, la lame et la roue.
Pré-coupe :Écorceuse à pré-découpe brevetée – ouvre l’écorce et la couche extérieure abrasive en amont de la ligne de dents. Aucun numéro de brevet n’est cité ici.
Précision :Chenille trempée 58-63 HRC ; face de montage du rail usinée à 0,01 mm ; jeu du guide linéaire jusqu’à 0,02 mm ; tolérance d’épaisseur de planche finie 0,3-0,5 mm.
Certification :CE ; EPA pour les moteurs à essence ; EU Stage V pour les moteurs diesel et à essence ; audit d’usine TÜV Rheinland ; fabricant personnalisé vérifié.
Conditions commerciales :MOQ 1 ensemble ; FOB, CFR, CIF ou EXW ; expédition depuis Qingdao ; usine à Zibo, Shandong, Chine.
Finitions :surfaces non soumises à l’usure revêtues par poudre, surfaces de contact galvanisées à chaud.
Spécifiez le circuit pour vos grumes, pas pour la brochure
Envoyez-nous les essences que vous coupez, le diamètre typique des grumes, si la scierie fonctionne en intérieur ou en extérieur, et si vous disposez d’air comprimé sur site. Nous reviendrons vers vous avec la configuration de refroidissement – pulvérisation, brumisation ou les deux – ainsi que la taille du réservoir et l’agencement des buses adaptés à ce besoin, et un devis selon les conditions FOB, CFR, CIF ou EXW depuis Qingdao. La quantité minimale de commande est de 1 ensemble.
E-mail jerry@jerry-sawmill.comou visitezforest-machinery.com avec votre modèle et les détails de votre site.